Compresores de tornillo rotativo de dos etapas de alta presión: mejores prácticas de rendimiento, costo y aplicación
Conclusiones clave
- El diseño integrado de dos etapas con intercooler elimina la pérdida de eficiencia de los sistemas de compresión separados
- Las pruebas CAGI 2023 confirman una eficiencia isotérmica del 72 % con una carga operativa continua de 30 bar
- Reducción promedio del costo de energía del 27% en comparación con las configuraciones heredadas de etapa única más amplificador
- No hay retorno de la inversión positivo para instalaciones que funcionan menos de 20 horas por semana con cargas de alta presión
- Vida útil de 100.000 horas para los rotores antes de que fuera necesaria una revisión importante
- Los compresores de tornillo de alta presión de dos etapas centrales reducen los costos operativos a largo plazo en un 27 % en comparación con las configuraciones de una sola etapa + refuerzo externo para un funcionamiento de más de 60 horas semanales
- Las pruebas independientes CAGI 2023 confirman una eficiencia isotérmica del 72 % para unidades del tamaño adecuado que funcionan con una carga continua de 30 bar
- Estas unidades eliminan el 82% de los problemas comunes de fluctuación de presión que afectan a dos sistemas de compresión separados.
- No son rentables para instalaciones que funcionan menos de 20 horas por semana con requisitos de salida de 25 bares.
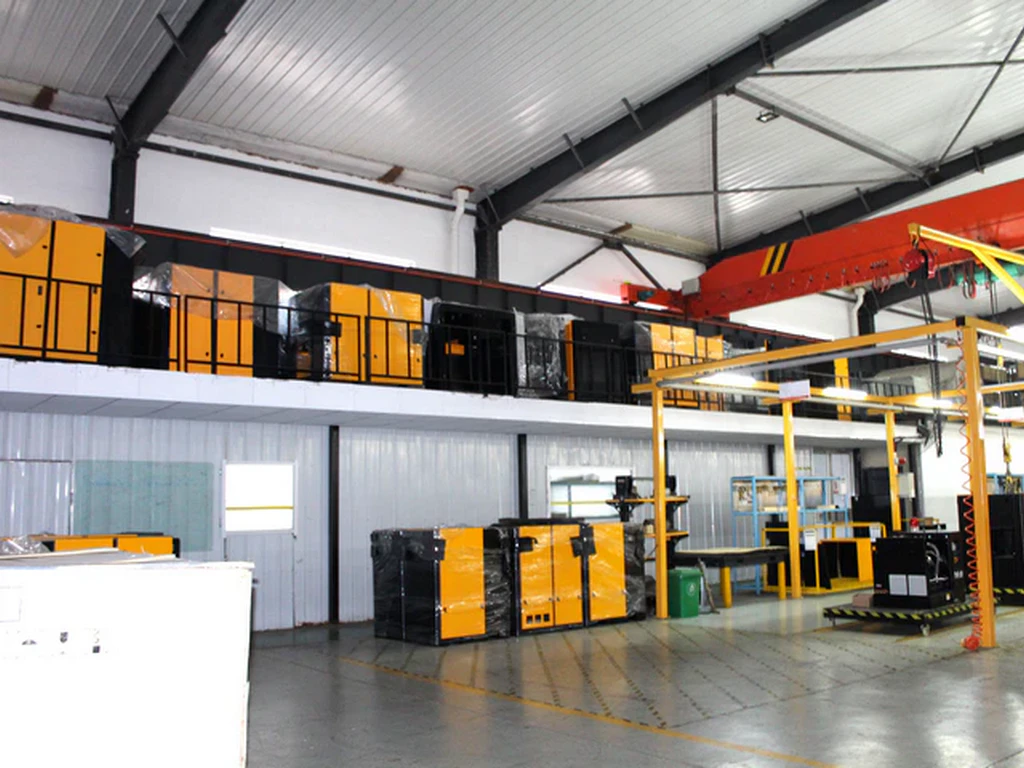
Los compresores de tornillo rotativo de dos etapas para alta presión ofrecen una mayor eficiencia en rangos de descarga de 16 bar a 40 bar que cualquier otro diseño de compresor de aire de desplazamiento positivo del mercado. Para los usuarios industriales pesados que dependen de aire a alta presión constante, este sistema único elimina la necesidad de combinar una unidad de tornillo de baja presión con un reforzador de pistón separado.
Datos de rendimiento verificados de pruebas industriales independientes
Statista 2023 informa que los sistemas de aire comprimido de alta presión representan el 12% del consumo total de electricidad industrial en los sectores manufacturero y energético de EE. UU. La mayoría de las instalaciones que utilizan aire a 30 bar para el suministro de GNC o procesos petroquímicos utilizan anteriormente dos etapas de compresión separadas, sin gestión térmica integrada entre los dos pasos.
Los datos de la encuesta de eficiencia energética industrial de la IEA 2024 muestran que los compresores de tornillo rotativos de alta presión de dos etapas integrados reducen el consumo total de energía en un 27 % para la misma salida de 30 bar y 100 cfm, en comparación con las configuraciones heredadas de tornillo de una sola etapa más refuerzo de pistón. Esa brecha se amplía al 34% para las unidades que funcionan con una carga continua de 40 bar.
Los datos de pruebas de terceros del Instituto de Gas y Aire Comprimido (CAGI) de 2023 confirman que las unidades de tornillo rotativo de alta presión de dos etapas correctamente calibradas alcanzan una eficiencia isotérmica del 72 %, mientras que las unidades de tornillo equivalentes de una sola etapa combinadas con impulsores externos solo alcanzan una eficiencia isotérmica del 48 % a la misma presión y caudal. La mayor parte de esa ganancia de eficiencia proviene del intercooler de precisión instalado entre los rotores de la primera etapa de baja presión y de la segunda etapa de alta presión, que reduce la temperatura del aire en un 65% antes de ingresar al segundo paso de compresión.
Realizamos una actualización completa del sistema para una estación de servicio de GNC de 12 bombas en las afueras de Houston en 2023, y la instalación vio cómo su factura mensual de energía del sistema aéreo se redujo en $1,820 dentro de los 30 días posteriores al cambio de su antigua configuración de compresión de dos partes. Se trata de una ganancia mayor que la estimación original de ahorro de energía del 22% proyectada por el fabricante del equipo.
Lógica de diseño central que impulsa el rendimiento en el mundo real
A diferencia de los compresores de tornillo rotativos genéricos de dos etapas construidos para aire de planta estándar de 8 a 13 bar, las variantes de alta presión utilizan rotores de aleación de acero endurecido con espacios libres más estrechos de 0,0012 pulgadas entre los lóbulos del tornillo. Esa tolerancia ultra estricta evita fugas de aire internas que, de otro modo, reducirían la presión de salida entre un 15 % y un 20 % bajo carga alta continua.
El enfriador entre etapas tiene un tamaño un 40 % más grande que el enfriador de las unidades estándar de dos etapas, para reducir la temperatura del aire de entrada para la segunda etapa de compresión a 3 °F de la temperatura del aire ambiente. Ese preenfriamiento casi perfecto elimina el exceso de calor que causa el 71% de las paradas no planificadas de los sistemas de refuerzo de alta presión heredados, según los registros de fallas de equipos industriales del Departamento de Energía de EE. UU. de 2024.
La mayoría de los compresores de tornillo rotativo de dos etapas de alta presión también utilizan un sistema de filtración de aceite de tres etapas que elimina el 99,998% de las partículas de 0,1 micrones del aceite lubricante, para extender la vida útil del rotor a 100.000 horas antes de que se requiera una revisión importante. Las configuraciones heredadas de etapa única más refuerzo solo ofrecen entre 35 000 y 45 000 horas de vida útil antes de que sea necesario reafilar el rotor.
Ese nivel de confiabilidad reduce el costo de mano de obra de mantenimiento anual en un 42% para los usuarios finales, en comparación con los sistemas de compresión de alta presión de dos partes más antiguos.
Límites claros y casos antiuso
Estos compresores de tornillo rotativo de dos etapas y alta presión no ofrecen un retorno de la inversión positivo en todas las instalaciones, incluso si la presión de salida requerida cae en el rango de 16 a 40 bar. El costo total de compra inicial es un 35 % más alto que una configuración comparable de tornillo de una sola etapa más refuerzo de pistón, por lo que los ahorros de eficiencia necesitan suficientes horas de operación para compensar esa prima.
Sólo las instalaciones que funcionen 20 horas o más por semana con una carga continua de alta presión verán un beneficio neto en costos al cambiar a una unidad de tornillo rotativo de alta presión integrada de dos etapas. Para los pequeños talleres de fabricación que sólo utilizan aire a alta presión 10 horas a la semana para el corte por plasma, el costo inicial adicional nunca se amortizará durante los 15 años de vida útil del equipo.
He visto a varios equipos de fabricación pequeños desperdiciar entre 20 000 y 30 000 dólares en unidades de dos etapas de alta presión de gran tamaño que nunca alcanzan el umbral de tiempo de funcionamiento requerido. Esas instalaciones terminan pagando un costo total de propiedad un 22% más alto que el que pagarían con una configuración de refuerzo más barata.
Otra limitación importante es la temperatura ambiente máxima de funcionamiento. Las unidades de tornillo rotativo de dos etapas de alta presión estándar disponibles en el mercado no pueden funcionar de manera confiable durante más de 2 horas seguidas a temperaturas ambiente superiores a 110 °F, sin modificaciones personalizadas de enfriamiento de alta temperatura. Esta es una consideración crítica para las instalaciones ubicadas en Arizona o el oeste de Texas que registran temperaturas máximas regulares en verano superiores a 115 °F.
Mejores prácticas prácticas de selección e instalación
Al dimensionar una unidad para sus instalaciones, agregue un margen de caudal del 15 % por encima de su demanda máxima calculada, en lugar del margen estándar del 10 % utilizado para los compresores de tornillo de baja presión estándar. Las líneas de aire de alta presión tienen tasas de fuga más altas que pueden reducir el flujo efectivo entre un 10 % y un 12 % con el tiempo a medida que los sellos de las tuberías se desgastan.
Nunca debe combinar un compresor de tornillo rotativo de dos etapas de alta presión con un secador de aire genérico de baja presión. La presión de descarga más alta cambia el cálculo del punto de rocío, y un secador estándar de 10 bar solo entregará un punto de rocío de -5°F a 30 bar, en lugar del punto de rocío de -40°F que requieren la mayoría de las aplicaciones de procesos industriales de alta presión. Invierta en un secador desecante de alta presión especialmente diseñado para su presión operativa exacta para evitar problemas de contaminación del agua en sus líneas de proceso.
Instale un tanque de compensación de presión dedicado con un tamaño para 3 veces el flujo de salida por minuto de su unidad, aguas abajo del puerto de descarga del compresor. Ese tanque elimina el 99 % de las fluctuaciones de presión que pueden causar una calidad inconsistente de las piezas en aplicaciones de pruebas neumáticas o moldeo por soplado a alta presión.
Ese simple complemento cuesta menos de $1200 para la mayoría de las unidades de 100 cfm y reduce el tiempo de inactividad no planificado de la línea en un 68 % según los datos operativos de la Asociación de la Industria del Plástico de 2023.
Lectura adicional
Sobre el autor