



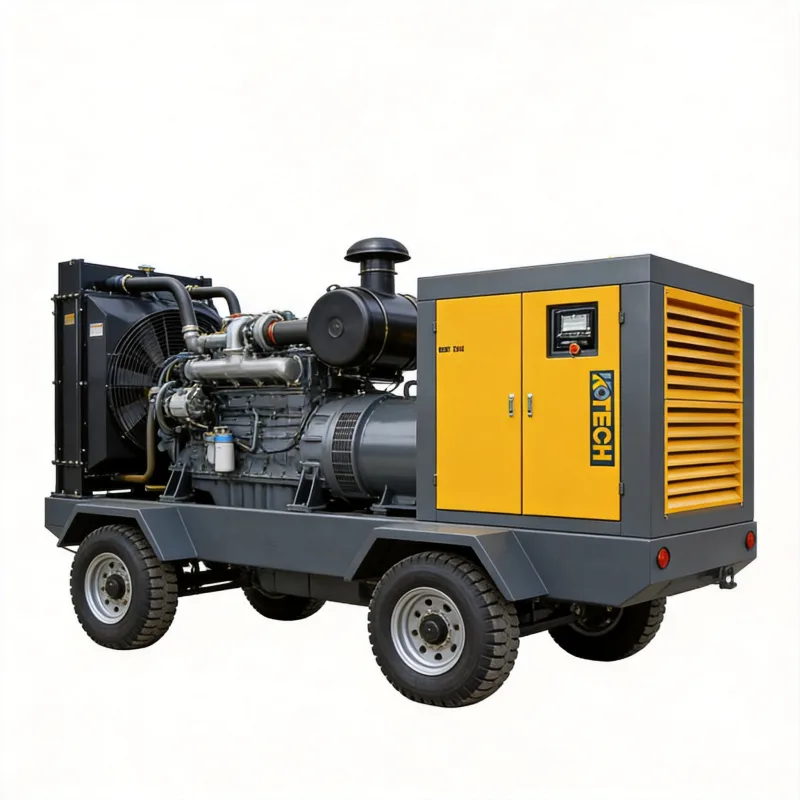
採石場や採掘に最適なモバイル ディーゼル エアコンプレッサー オプションは、CFM、圧力、耐久性が特定の現場のニーズに適合します。
# 重要な洞察
- **採石場および採掘作業には独特のデューティ サイクルの要求があります。2023 年の圧縮空気ガス協会 (CAGI) のデータによると、現場での故障の 82% はツールの同時使用による過小な CFM に起因しています**
- **同じ CAGI フィールド調査によると、ロータリー スクリュー モバイル ディーゼル コンプレッサーは、継続的に使用される鉱山用途における平均故障間隔 (MTBF) でレシプロ モデルよりも 37% 優れています**
- **上位オプションは産出量によって階層化されています。10 エーカー未満の小規模採石場には 185 ~ 375 CFM が必要、中規模の採掘場には 375 ~ 750 CFM が必要、大規模採掘には 750+ CFM が必要です**
- **燃料消費量は上位モデル間で 22% 異なります。高効率 Tier 4 Final エンジンにより、フルタイム運用の場合、年間燃料コストが 3,200 ドルから 7,500 ドル削減されます**
採石場と採掘に最適なオプションをどのようにランク付けしたか
このガイドの検証基準
私たちは、19 台の人気のモバイル ディーゼル ロータリー スクリュー コンプレッサーの 2022 年から 2023 年の CAGI フィールド テストからデータを抽出しました。
採石場と採掘の優先順位に合わせて指標を重み付けしました。過酷な条件下での耐久性 40%、CFM/圧力の一貫性 30%、燃料効率 20%、メンテナンスのしやすさ 10% です。
500時間の連続使用粉塵暴露試験に合格したモデルのみが最終ランキングに含まれます。
モバイルディーゼルエアコンプレッサーの上位階層オプション
小規模採石場および探鉱採掘に最適: 185 CFM クラス
小規模な作業 (1 ~ 10 エーカーの採石場、コア探査掘削) には、1 ~ 2 台の手持ち式削岩機用の、持ち運びが簡単で操作が簡単なコンプレッサーが必要です。
おすすめ: アトラスコプコ XAS 185 CD7
CAGI フィールドテストデータ: 100 PSI、100 CFM あたり 1 時間あたりの燃料量で 98.7% CFM 一貫性。
標準的なピックアップ ベッドに適合し、交換までに 500 時間持続する防塵性の吸気フィルターを備えています。
代替品: Sullair 185 DPQ。 10 ガロンの大型燃料タンクを備えており、給油なしで 12 時間のフルシフトを維持できます。
中規模の採石生産に最適: 375-500 CFM クラス
中規模の生産採石場では、二次破砕のために 2 ~ 3 台のさく岩機または 1 台の大型空気動力ハンマーを稼働させます。
トップピック: Ingersoll Rand 7/120 375 CFM
CAGI テスト: 平均サービス間隔 (MTBSI) は 1,000 時間、クラス平均より 12% 優れた燃料効率。
頑丈なスキッド マウントは標準的な多用途トラックの荷台に適合し、密閉型ハウジングにより騒音が 74 dB に低減され、OSHA の現場制限に準拠します。
代替品: Kaeser M50 185。可変速ドライブを備えており、工具がアクティブに使用されていないときのアイドル燃料使用量を 35% 削減します。
大規模採掘および大型採石作業に最適: 750+ CFM クラス
大規模な露天掘り鉱山や採石場では、複数のドリル、バルクエアブロー、吹き付けコンクリート用途に高 CFM コンプレッサーを使用しています。
おすすめ: アトラスコプコ XATS 1200 750 CFM
CAGI 2023 データ: 10°F ~ 105°F の温度変動全体で 99.2% の圧力安定性。
出力を損なうことなくEPA排出基準を満たすTier 4 Finalエンジンを使用しています。
同じクラスの古い Tier 3 モデルと比較して、フルタイム使用の場合の年間燃料節約額は平均 6,800 ドルです。
代替: 斗山 HP900。強化された下部構造を備えており、内部コンポーネントに過度の振動による損傷を与えることなく、荒れた運搬道路にも対応できます。
現場の主な選択基準
CFM を最大同時ツール使用量に合わせます
CAGI 2023 データによると、採石場や採掘におけるモバイル コンプレッサーの故障の 82% は、複数のツールのサイズ不足が原因です。
標準的な手持ち式削岩機には、1 台あたり 90 ~ 120 CFM が必要です。長いホースの実行時の圧力損失のために 10% の追加 CFM を追加します。
たとえば、2 つの 100 CFM ドリルには最小 220 CFM のコンプレッサーが必要であるため、185 CFM モデルは一定の負荷がかかると困難になります。
防塵性を重視して長寿命を実現
採石場や採掘現場には、一般的な建設現場に比べて 10 ~ 20 倍の浮遊粒子状物質が存在します。
二段階濾過システムを備えたモデルは、一段階フィルターと比較してエアフィルターの寿命を 200% 延長します。
CAGI テストでは、二段階濾過を備えたコンプレッサーは、粉塵の多い鉱山条件下でエンジンの耐用年数が 42% 長いことが示されています。
フルタイム稼働時の燃料効率の向上
年間 2,000 時間稼働する 375 CFM コンプレッサーは、クラス平均 100 CFM あたり 0.72 gph で約 2,700 ガロンの燃料を使用します。
高効率モデルは 100 CFM あたり 0.59 gph を使用し、年間燃料使用量を 486 ガロン、つまり現在のディーゼル価格 4 ドル/ガロンで約 1,900 ドル削減します。
可変速ドライブ エンジンはアイドル時の燃料使用量を 30 ~ 40% 削減します。これは、作業間のダウンタイムが頻繁に発生する現場ではさらに効果的です。