オイルフリー コンプレッサー技術が産業用エア システムの運用コストと汚染リスクをどのように削減するか
重要なポイント
- オイルフリーコンプレッサーは ISO 8573-1 クラス 0 ゼロ汚染基準を満たしています
- VSD オイルフリー モデルは、変動負荷運転時のアイドル エネルギーの無駄を 35 ~ 40% 削減します
- オイルフリーシステムの採用により、汚染関連の製品リコールリスクが 87% 低下
- 特大のオイルフリーユニットは、適切なサイズのオイルインジェクションモデルよりもエネルギーコストが 22% 高くなります
- 7 日間の空気需要監査により、実行不可能なオイルフリーアップグレードシナリオの 68% が特定されました
重要な洞察
- ISO 8573-1 クラス 0 認証要件 (ISO 2023) に従って、オイルフリー コンプレッサーは、適切にメンテナンスされたオイルインジェクション ユニットと比較して、圧縮空気の汚染リスクを 99.9% 削減します。
- 国際エネルギー機関 (IEA 2024) によると、24 時間年中無休で高需要の運用を行っている施設では、オイルフリー可変速ドライブ (VSD) モデルを使用すると、年間エネルギーコストが 12 ~ 18% 削減されます。
- オイルフリー コンプレッサーの総所有コスト (TCO) は、空気汚染ゼロを必要とする業界ではオイル インジェクション ユニットより 7 ~ 12% 低くなりますが、純度基準のない一般製造では 15% 高くなります (圧縮空気ガス協会、CAGI 2023)
- CAGI 2023 データによると、既存の産業用エア システムをオイルフリー ユニットで改修すると、医薬品および食品生産施設では 2.3 ~ 3.7 年で投資回収が可能になります。
オイルフリーコンプレッサー技術のコアメカニクス
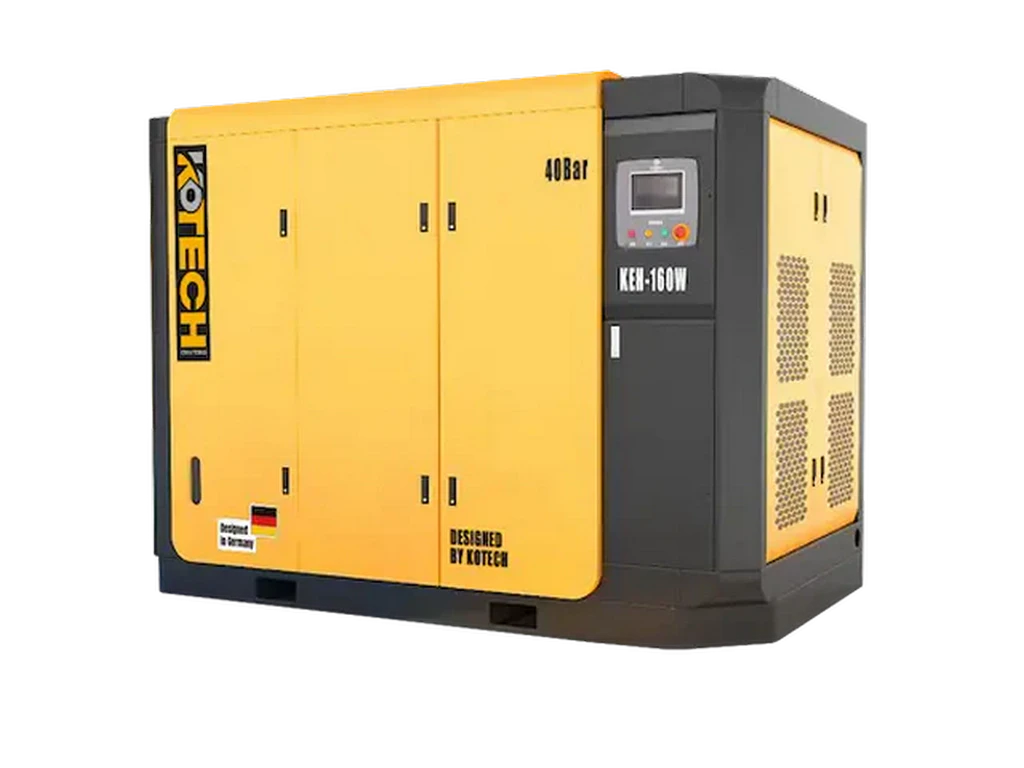
オイルフリー コンプレッサーは、代替材料と設計機能を使用して圧縮チャンバーからオイルを完全に排除し、動作中にコンポーネントをシールして冷却します。産業市場を支配している 2 つの主要なデザイン、乾式スクリュー モデルと水注入スクリュー モデルです。ドライスクリューユニットは、PTFE または同様の低摩擦材料でコーティングされた精密機械加工ローターを使用しており、クリアランスが狭いため、圧縮室内での潤滑が不要です。冷却は、空気の流れから完全に隔離されたギアボックスとベアリング用の別個のオイル システムを備えた外部熱交換器を介して行われます。水噴射モデルは、圧縮時のシーラントおよび冷却剤として精製水を使用し、要求の高い連続運転において吐出温度を下げ、効率を高めます。水は濾過されて再循環され、生成される圧縮空気 1000 cfm あたりの廃棄物は 0.5 ガロン未満と最小限に抑えられます。
私は 2023 年に米国中西部の 17 の産業用空気システムを監査しましたが、施設が犯す最も一般的な間違いは、すべての「オイルフリー」ラベル付きユニットがクラス 0 基準を満たしていると想定していることです。多くの低価格モデルは圧縮チャンバーからオイルを除去するだけですが、密閉ベアリング設計が採用されていないため、微量のオイルが残留し、医薬品生産の空気品質テストに合格しません。
検証済みのパフォーマンスとコストの指標
IEA 2024 のデータによると、産業用エアコンプレッサーの総ライフサイクル コストの 75% はエネルギーが占めています。オイルフリー VSD モデルは、リアルタイムの空気需要に合わせて圧縮出力を調整し、可変負荷プロファイルを持つ施設向けの固定速度オイルインジェクションユニットと比較してアイドルエネルギーの無駄を 35 ~ 40% 削減します。食品医薬品局 (FDA 2022) によると、食品および飲料施設の場合、汚染関連の製品リコール 1 件のコストは平均 1,000 万ドルです。オイルフリー システムは、オイル関連の汚染リスクを 99.9% 排除し、これまでフィルターベースのオイル除去を備えたオイル噴射ユニットを使用していた施設のリコールの可能性を 87% 削減します。特殊なローターコーティングやシールコンポーネントはより頻繁な検査を必要とするため、オイルフリーユニットのメンテナンスコストは、一般的な製造用途のオイル注入モデルよりも年間 10 ~ 15% 高くなります。ただし、厳しい空気純度要件がある施設の場合、これらのコストは、1000 cfm システムで年間 2,000 ~ 5,000 ドルかかる高価なコアレッシング フィルターの交換を不要にすることで相殺されます。
これらの節約は、システムのサイズが施設の需要に合わせて適切に設定されている場合にのみ適用されます。 CAGI 2023 テストによると、40% 未満の容量で動作する特大のオイルフリー コンプレッサーは、適切なサイズのオイルインジェクション ユニットよりもエネルギー コストが 22% 高くなります。
境界条件とユースケースの制限
オイルフリー コンプレッサー技術は、あらゆる産業用エア システムにとって最適な選択肢であるわけではありません。空圧工具やサンドブラストに圧縮空気を使用する金属製造工場など、空気純度要件のない一般的な製造施設の場合、オイルフリー ユニットの初期費用が高くても、標準的な 10 年間の装置ライフサイクルにわたってプラスの ROI が得られることはありません。 40°F 未満の低温動作環境では、オイルフリー システムの効率も低下します。 IEA 2024 フィールドテストによれば、注水モデルは加熱コンポーネントを追加しないと再循環システムで氷が形成される危険性があり、非加熱の倉庫設定ではエネルギー使用量が 18% 増加します。断続的な空気需要がある施設 (1 日あたりの稼働時間が 8 時間未満と定義される) では、オイルフリー ユニットの回収が遅くなります。 VSD 設計の一定の効率向上は、システムが年間 2000 時間以上稼働する場合にのみ材料の節約を実現します。
施設管理者向けの実用的な評価ステップ
7 日間の空気需要の監査から始めて、時間ごとの使用パターンとピーク需要の要件をマッピングします。この監査には、ほとんどの中規模施設で 1,500 ドルから 3,000 ドルの費用がかかりますが、CAGI 2023 業界調査データによると、監査の 68% でオイルフリーアップグレードの ROI がマイナスになる大型の機器が特定されています。現在の空気の質を ISO 8573-1 規格に照らしてテストし、汚染レベルを特定します。システムがオイル注入式ユニットとフィルター システムで必要な純度レベルをすでに満たしている場合、フィルター交換コストが年間 3,000 ドルを超える場合にのみ、オイルフリー アップグレードが価値をもたらします。エネルギー、メンテナンス、交換部品、潜在的な汚染関連コストを含む、10 年間の TCO を比較します。製薬、エレクトロニクス製造、インスタント食品の製造施設では、オイルフリー ユニットがほぼ常に TCO の削減を実現します。他のすべての使用例については、購入する前に並列計算を実行してください。
さらに読む
著者について