



PET ボトルの製造では、圧縮空気が成形力と製品接触の両方の役割を果たします。プレフォームは約 30 ~ 40 bar で引き伸ばされて最終金型に吹き込まれ、同じ空気がボトルに入り、すぐに水、ジュース、油、または薬品が入ります。オイルキャリーオーバーイベントは単にバルブを脅かすだけではなく、食品と接触する包装を汚染し、品質保持を引き起こし、顧客の信頼を損なう可能性があります。したがって、ボトル工場では、ブロー成形機の近くでオイルフリーの高圧圧縮を指定しており、通常はプレブローおよびサービスエア用の別の低圧システムがバックアップされています。このガイドでは、2 圧力 PET エア システムの仕組みと、25 ~ 40 bar 向けに構築された KOTECH KHW シリーズなどのオイルフリー高圧ピストン コンプレッサーのサイジング方法について説明します。
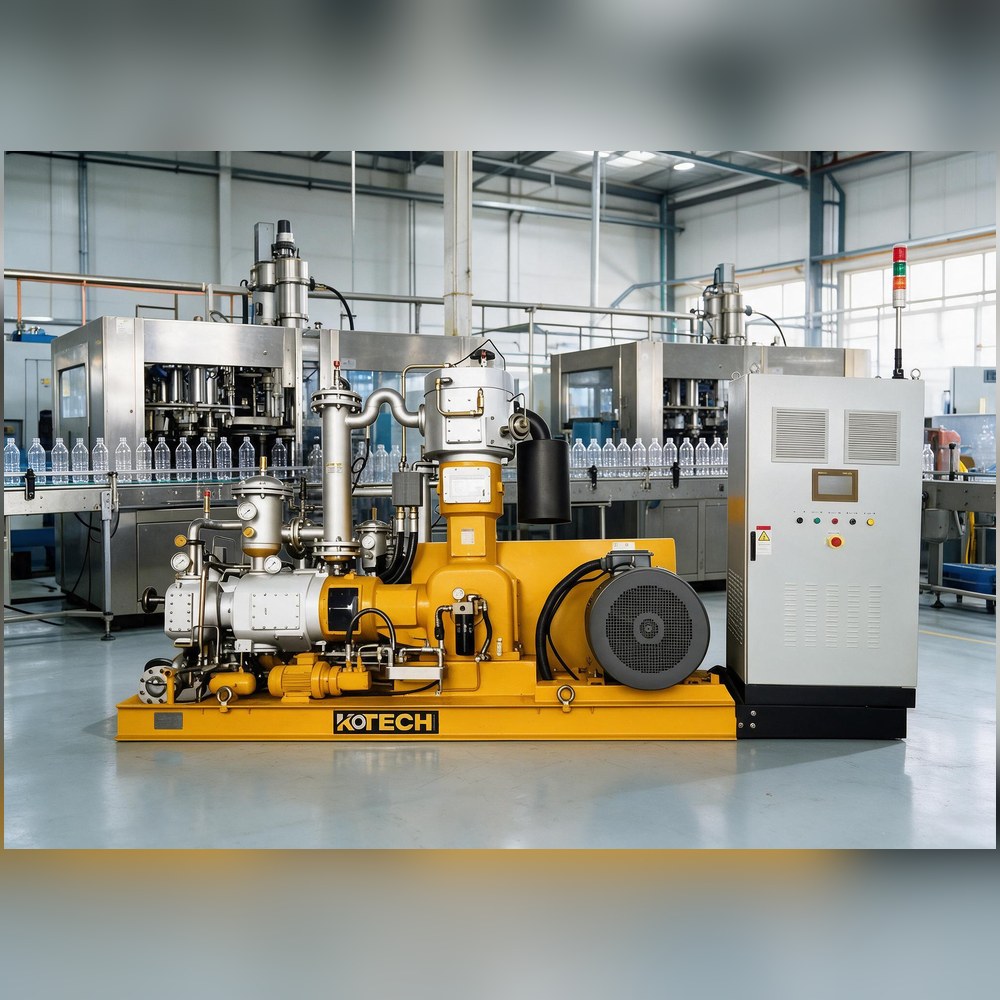
PET プラントの 2 つの圧縮空気圧力
最新の延伸ブロー成形機は、2 つの異なる圧力の空気を使用します。通常 35 ~ 40 bar の高圧空気が最終ブローを行い、加熱されたプリフォームを冷却された金型に押し付けて、ボトルの形状、ネックの仕上げ、および機械的特性を設定します。約 8 ~ 12 bar のプレブロー エアによって穏やかにストレッチが開始され、高圧がかかる前に素材が均一に分散されます。多くの場合、同じ低圧ヘッダーがコンベア、アクチュエーター、チラー側の機器、およびワークショップ サービスに供給されます。 1 台の 40 bar 機械で両方を生産しようとすると、工場内のすべての空気を高圧に圧縮してからその大部分を減圧すると、圧縮仕事が無駄になるため、エネルギーが無駄になります。
効率的なレイアウトにより役割が分離されます。ドライヤを備えたオイルインジェクション式またはオイルフリーのロータリースクリューコンプレッサーが低圧ヘッダーに供給する一方、専用のオイルフリー高圧コンプレッサーが高圧レシーバーに圧力を加えてブロー成形機に供給し、場合によっては成形サイクルの鋭いエアパルスに合わせてサイズを調整した独自のバッファーを使用します。圧力が正しい場合でも、水分や粒子は縞、ブルーム、または不合格のボトルとして現れるため、高圧配管、濾過、および乾燥空気露点は個別に指定されます。この分割を理解することが、高圧機械のサイジングを正しく決定するための第一歩です。
- 最終的な打撃: 約 35 ~ 40 bar、ボトルの形状を設定する成形力。
- プレブローとサービス: 約 8 ~ 12 bar、別個のロータリー スクリューによって供給するのが最適です。
- 高圧レシーバーは、成形サイクルのパルス状の需要を緩衝します。
- 乾燥したオイルフリーの濾過された高圧空気が、食品と接触するボトルや型を保護します。
オイルフリー高圧圧縮が重要な理由
吹き付ける空気は、ボトルが形成される瞬間にすべてのボトルの内面全体に接触するため、圧縮空気の品質はメンテナンスの詳細というよりも食品の安全性の問題となります。オイル注入による圧縮とそれに続く濾過では、オイル含有量が非常に低くなる可能性がありますが、その場合の保護はフィルターエレメントに完全に依存しており、フィルターエレメントは監視、交換され、決してバイパスされない必要があります。失敗すると、炭化水素エアロゾルがボトルや金型に流入します。オイルフリー高圧コンプレッサーは、設計により圧縮シリンダーからオイルを除去し、供給源で ISO 8573-1 クラス 0 の空気を生成し、品質計画から故障モードを削除します。同じ論理規制者とブランド所有者が食品と接触する包装全体に適用されます。
PET 圧力では、ピストン コンプレッサーが依然として標準的な回答です。往復圧縮ハンドルは、段間冷却を備えた多段シリンダーで 30 ~ 40 bar を効率的に処理し、オイルフリーのピストン設計では、自己潤滑性の摩耗部品とディスタンス ピースを備えた無潤滑シリンダーを使用して、クランクケース オイルを圧縮ガスから遠ざけます。規定の数のブロー成形機を安定した出力で稼働させるプラントの場合、定置式オイルフリー ピストン高圧ステーションは、珍しい代替品を大幅に下回る資本コストで、シンプルなサービス、パルス サイクルの許容範囲、および明確なクラス 0 認定ストーリーを提供します。すべてのブローパルスを直接追跡するのではなく、適切なデューティサイクルでマシンが動作するように、適切なレシーバーボリュームと組み合わせる必要があります。
ブロー成形機からの高圧ステーションのサイジング
一般的なボトル数ではなく、機械の仕様から始めます。ブロー成形機のメーカーは、キャビティおよびボトルの形式ごとに、ボトルあたりまたは時間あたりの高圧空気消費量を通常のリットルまたは立方メートルで公表しています。キャビティ、サイクル速度、ライン効率を乗算して平均高圧流量を求め、次に漏れ、パージ、高圧ヘッダー上の圧力減衰許容値、および将来のキャビティまたは大型コンテナの成長マージンを加算します。ピーク瞬間流量はレシーバーのストレージによって処理され、コンプレッサーは平均需要と再充電に合わせてサイズ設定されます。レシーバーのサイズが小さすぎると、バーストブロー中に圧力低下が発生し、ボトルの形成が不十分なように見えます。一方、サイズが大きすぎるコンプレッサーはサイクルが短く、摩耗が早くなります。
圧力の選択は製品に一致する必要があります。ほとんどの水、CSD、および食用油のボトルは 35 ~ 40 バールで膨張します。これは、40 バールのコンプレッサーを意味します。軽量のボトルや特殊なプロセスは、成形業者がサポートする 25 ~ 30 bar で実行でき、真の低圧用途に 25 または 30 bar の機械を選択すると、常に 40 bar を指定する場合に比べてエネルギーを節約できます。冷却、換気、および基礎の要件は電力の増加に伴って急激に増加し、高圧ステーションには専用の凝縮水管理とオイルフリーエア認証が必要です。最後に、連続ラインの冗長性を計画します。小型のバッファ レシーバーとバックアップ マシン、または迅速な応答を備えたサービス契約により、部品の到着まで何日も待つことができない充填ラインを保護します。
本物のKOTECH KHW オイルフリー高圧ピストン仕様
現在の工場出荷時の数値はKOTECH製品ページから取得。 KHW ラインは、PET および同様の高圧用途向けの 25 ~ 40 bar のオイルフリー ピストン圧縮をカバーしています。
圧力はモデルごとに固定されていますが、流量と出力は同時に上昇するため、成形業者が実際に実行する圧力定格を選択してください。 40バールの機械で25バールのボトルプロセスを行うと、圧縮エネルギーが無駄になります。逆に、40 バールで指定されたモルダーは 25 バールのフレームでは正しく形成されません。
統合、空気処理、運用コスト
高圧ステーションは、きれいな吸気、良好な換気、機械の動的負荷に合わせたサイズの強化された基礎を備えた専用のユーティリティ エリアに設置されています。空気処理には通常、アフター冷却、プラントの気候とボトルの仕様に適した圧力露点を与える乾燥機、および高圧レシーバー前の微粒子濾過が含まれます。レシーバ、分配配管、およびクイックカップリングはすべて、適切な安全係数とメンテナンスのための隔離を備えた作動圧力の定格でなければなりません。オイルフリー動作により、オイル関連のフィルターステージとその交換プログラムが不要になりますが、シリンダーとバルブの保守間隔は計画の一部として残り、パルス負荷に最もさらされる摩耗コンポーネント用のスペアパーツが保持されます。
PET のライフサイクル経済は、エネルギーとライン稼働時間によって支配されます。高圧圧縮はキロワット時単位でコストがかかるため、2 圧力レイアウト、高圧ヘッダーの漏れ修理、正しいレシーバーのサイジング、およびボトルと金型と同じ高さに設定された圧力のすべてを迅速に戻す必要があります。オイルフリーのエアはブランドを保護します。単一のバッチの汚染、顧客監査の結果、または油の堆積による金型洗浄の停止は、装置の価格差を矮小化します。コンバータの購入者は、購入価格だけで高圧機械を選択するのではなく、総設置コスト (コンプレッサー、レシーバー、処理、基礎、予測エネルギー) を比較する必要があります。
購入のヒント
- すべての空気を 40 bar から減らすのではなく、プレブロー (8 ~ 12 bar) とファイナルブロー (35 ~ 40 bar) を 2 つのコンプレッサー システムに分割します。
- ブロー成形機の公表されている平均空気消費量に再充填を加えたサイズ。受信機にパルスを処理させます。
- すべてのボトルの内部でブローエアが食品と接触するため、オイルフリー クラス 0 圧縮を指定してください。
- ボトルプロセスが実際に実行する圧力定格を選択します。サポートされている場合は 25/30 バール、必要な場合のみ 40 バールです。
- 連続ラインの受器容積、高圧定格配管、露点処理、基礎およびバックアップを計画します。