オイルフリーエアコンプレッサーがどのようにしてレーザー切断や工業用金属製造作業の切断品質を向上させ、コストを削減するのか
重要なポイント
- FMA 2023 データによると、レーザー切断にオイルフリー コンプレッサーを使用している店舗の運営コストは 34% 削減されています。
- ISO 8573-1 クラス 0 純度は、1kW 以上のレーザー カッターの空気供給に必須です。
- 現場での窒素生成とオイルフリー コンプレッサーの組み合わせにより、補助ガスのコストが 48% 削減されます。
- 中規模店舗のオイルフリー コンプレッサーの投資回収期間は平均 2.7 年です。
- オイルフリー モデルは、週 10 時間未満のレーザー使用ではコスト効率が悪くなります。
重要な洞察
- FMA 2023 データによると、レーザー切断にオイルフリー エアコンプレッサーを使用している製造工場では、レンズ交換や部品の手直しに関連する年間運用コストが 34% 削減されています。
- 1.5kW+ ファイバーレーザーカッターに最低限必要な圧縮空気純度は ISO 8573-1 クラス 0 であり、認定されたオイルフリー コンプレッサー モデルのみが満たす基準です。
- 米国エネルギー省の 2024 年製造効率レポートによると、オイルフリー コンプレッサーとオンサイト窒素生成システムを組み合わせることで、レーザー切断に必要な補助ガスのコストが最大 48% 削減されます。
- オイルフリー モデルは、レーザー カッターを週 10 時間未満使用する作業では費用対効果が高くありません。これは、エネルギーと初期費用の割増が汚染リスクの節約を上回るためです。
オイルフリー コンプレッサーがコア レーザー切断の問題点をどのように解決するか
レーザー切断システムは、切断ヘッドの冷却、切断ゾーンからの溶融金属の吹き飛ばし、マテリアル ハンドリング クランプへの電力供給という 3 つの主要機能を圧縮空気に依存しています。気流中の微量の油でも光学レンズに残留物が残り、わずか 12 時間の連続使用で過熱や永久的な損傷を引き起こす可能性があります。 FMA の 2023 年レーザー切断ベンチマーク レポートによると、中小規模の製造工場の 62% が依然としてレーザー エア供給に潤滑回転式スクリュー コンプレッサーを使用しています。これらのショップでは、年間平均 4.2 回のレンズ交換があり、2kW 以上のファイバー レーザー モデルの場合、レンズあたり 850 ドルから 1,200 ドルの費用がかかると報告されています。私は、2022 年に潤滑式コンプレッサーからオイルフリー コンプレッサーに切り替えた中西部の 3 つの製造工場と協力しましたが、いずれの工場でも、稼働後 6 か月以内にレンズ交換頻度が年間 0.8 回に減少しました。これは、再作業の削減を考慮に入れる前に、レーザー 1 台あたり年間 2,800 ドルから 4,000 ドルの直接的な節約になります。また、油による汚染は、特に航空宇宙や医療製造で使用されるアルミニウムやステンレス鋼材料の仕上げ金属部品に不均一な切断面や表面の変色を引き起こします。 FMA データによると、潤滑コンプレッサーを使用している工場の精密部品の手直し率は 19% であるのに対し、認定されたクラス 0 のオイルフリー エア供給装置を使用している工場では 5% です。
製造ユースケースのパフォーマンス仕様
すべてのオイルフリー コンプレッサーが工業用金属製造ワークフローに適しているわけではありません。適切なモデルは、レーザー カッターのワット数、稼働時間、必要な風量によって異なります。
空気清浄度の最小要件
1kW 以上の出力のレーザー カッターには、ISO 8573-1 クラス 0 純度基準を満たす圧縮空気が必要です。この分類は、国際標準化機構が定めた試験プロトコルに従って、空気流中の測定可能な油分がゼロであることを保証します。低グレードのオイルフリー モデルは、歯科用または小規模な木工用に販売されることが多く、クラス 2 の純度基準のみを満たしています。これらは依然として、最大 0.1 mg/m3 の微量油のキャリーオーバーを許容します。これは、通常のレーザーの 3 ~ 6 か月の使用でレンズの損傷を引き起こすのに十分です。
流量と圧力のガイドライン
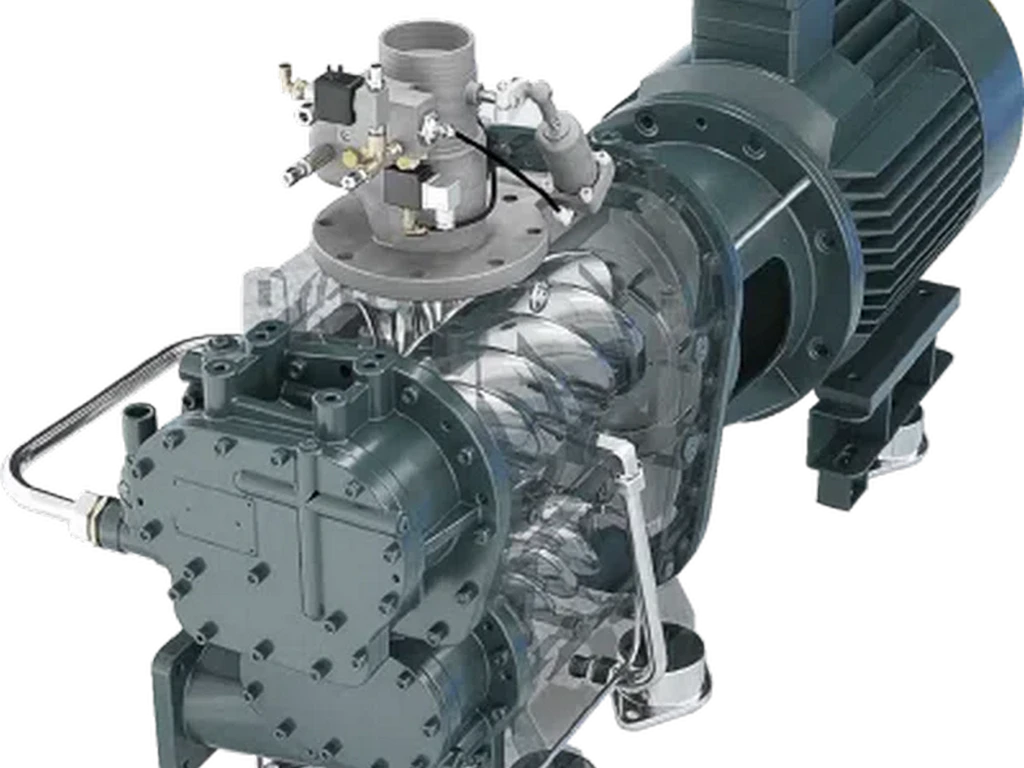
1kW ~ 2kW のファイバー レーザー カッターには、100 ~ 125 PSI で 8 ~ 12 CFM の空気が必要です。複数のレーザーを使用する場合、またはプラズマ切断または粉体塗装作業に圧縮空気を使用する場合は、ピーク時の複合需要に対応できるようにコンプレッサーのサイズを決定する必要があります。 6kW 以上の CO2 レーザーを稼働する大量の構造用鉄鋼製造工場の場合、150 PSI で 800+ CFM を実現する 200 HP 以上のオイルフリー ロータリー スクリュー コンプレッサーが必要になります。これらのモデルには、切断品質の低下のもう 1 つの一般的な原因である水分汚染を除去するために、統合されたエア ドライヤーと濾過システムが組み込まれていることがよくあります。
コスト削減と ROI の計算
オイルフリーのエアコンプレッサーは、同等の潤滑モデルに比べて初期購入コストが 20% ~ 30% 高くなりますが、稼働中のほとんどの製造工場では、運用コストの節約によりプレミアムが相殺されます。米国エネルギー省の 2024 年産業用圧縮空気効率レポートによると、中規模製造工場の平均 50HP オイルフリー コンプレッサーの購入と設置には 18,500 ドルがかかりますが、潤滑モデルの場合は 14,200 ドルかかります。オイルフリー モデルの年間運用コストの平均は、メンテナンス、レンズ交換、再加工コストの削減を含めて 4,100 ドルになります。これにより、週平均 40 時間の製造作業の回収期間は 2.7 年となります。長期的に最大の節約は、オイルフリー コンプレッサーとオンサイト窒素生成システムを組み合わせた場合に得られます。レーザー切断作業では通常、ステンレス鋼やアルミニウムを切断するために供給される液体窒素に 1 立方フィートあたり 0.35 ドルから 0.65 ドルを費やします。オンサイトの発電機は圧縮空気を使用して 99.9% の純度の窒素を 1 立方フィートあたり 0.12 ~ 0.20 ドルのコストで生成し、ガスコストを年間最大 48% 削減します。私が協力したオハイオ州の鉄鋼工場では、2023 年に既存のオイルフリー コンプレッサーのセットアップに窒素発生装置を追加し、操業初年度に年間補助ガス費用を 112,000 ドルから 59,000 ドルに削減しました。この ROI は、レーザー カッターを週に 20 時間以上実行する場合にのみ適用されます。レーザーの稼働時間が週 10 時間未満の小規模な作業工場の場合、オイルフリー コンプレッサーの初期費用は、一般的な 10 年の機器寿命内では元が取れません。このような場合、オイルのキャリーオーバーを最小限に抑えるために 3 か月ごとにフィルターを交換する限り、高効率のコアレッシング フィルター システムと潤滑コンプレッサーを組み合わせた方が、よりコスト効率の高い選択肢となります。
実装とメンテナンスのベスト プラクティス
最高級のオイルフリーコンプレッサーであっても、設置やメンテナンスが適切でないと性能が低下します。寿命と切断品質を最大化するには、次の手順に従ってください。 まず、露点が -40°F の統合型冷凍式エアドライヤをコンプレッサーのすぐ下流に設置します。気流内の湿気は圧縮空気ラインに錆を引き起こす可能性があり、油残留物と同じくらい簡単にレーザーレンズに傷を付けます。次に、濾過前ユニットと濾過後ユニットの毎月のフィルター交換をスケジュールします。オイルフリー コンプレッサーはオイルのキャリーオーバーを生成しませんが、製造現場からの塵や金属粒子などの周囲の空気汚染物質を引き込みます。第三に、コンプレッサー出力の CFM あたり少なくとも 5 ガロンの貯蔵量を保持できるエア レシーバー タンクのサイズを設定します。これにより、不完全な切断や部品の廃棄を引き起こす可能性がある、切断需要のピーク時の圧力低下を防ぎます。
境界条件と制限
オイルフリーエアコンプレッサーは、あらゆる製造作業に適しているわけではありません。酸素を補助ガスとして使用して軟鋼を切断するだけの場合、酸素切断プロセスの高熱によって部品に影響が出る前に残留油が焼き尽くされるため、油汚染による切断品質への影響は最小限に抑えられます。また、オイルフリー モデルは、同等の潤滑コンプレッサーよりもエネルギー消費量が高く、圧縮空気ガス協会の 2023 年の性能データによると約 8% ~ 12% です。産業用電気料金が kWh あたり 0.18 ドルを超える地域で事業を行っている場合、エネルギーコストの上昇により、再加工やレンズ交換の削減による節約分が相殺される可能性があります。また、オイルフリー スクロール コンプレッサーを 24 時間年中無休の連続運転に使用しないでください。これらの小型モデルは断続的な使用向けに設計されており、1 日 24 時間フル負荷で稼働させると、予想寿命が 15 年から 5 年以下に短縮されます。大量生産の場合、オイルフリーのロータリースクリューまたは遠心コンプレッサーが唯一の実行可能な選択肢です。
さらに読む
著者について