



En la producción de botellas de PET, el aire comprimido es a la vez la fuerza de conformación y una utilidad de contacto con el producto: una preforma se estira y se sopla en su molde final a aproximadamente 30 a 40 bar, y ese mismo aire ingresa a la botella que pronto contendrá agua, jugo, aceite o medicina. Un evento de arrastre de aceite no sólo amenaza una válvula: puede contaminar los envases que entran en contacto con los alimentos, provocar retenciones de calidad y dañar la confianza del cliente. Por lo tanto, las plantas de botellas requieren compresión de alta presión sin aceite cerca de la moldeadora por soplado, generalmente respaldada por un sistema de baja presión separado para el presoplado y el aire de servicio. Esta guía explica cómo funciona el sistema de aire PET de dos presiones y cómo dimensionar compresores de pistón de alta presión sin aceite como la gama KOTECH KHW, construidos para 25 a 40 bar.
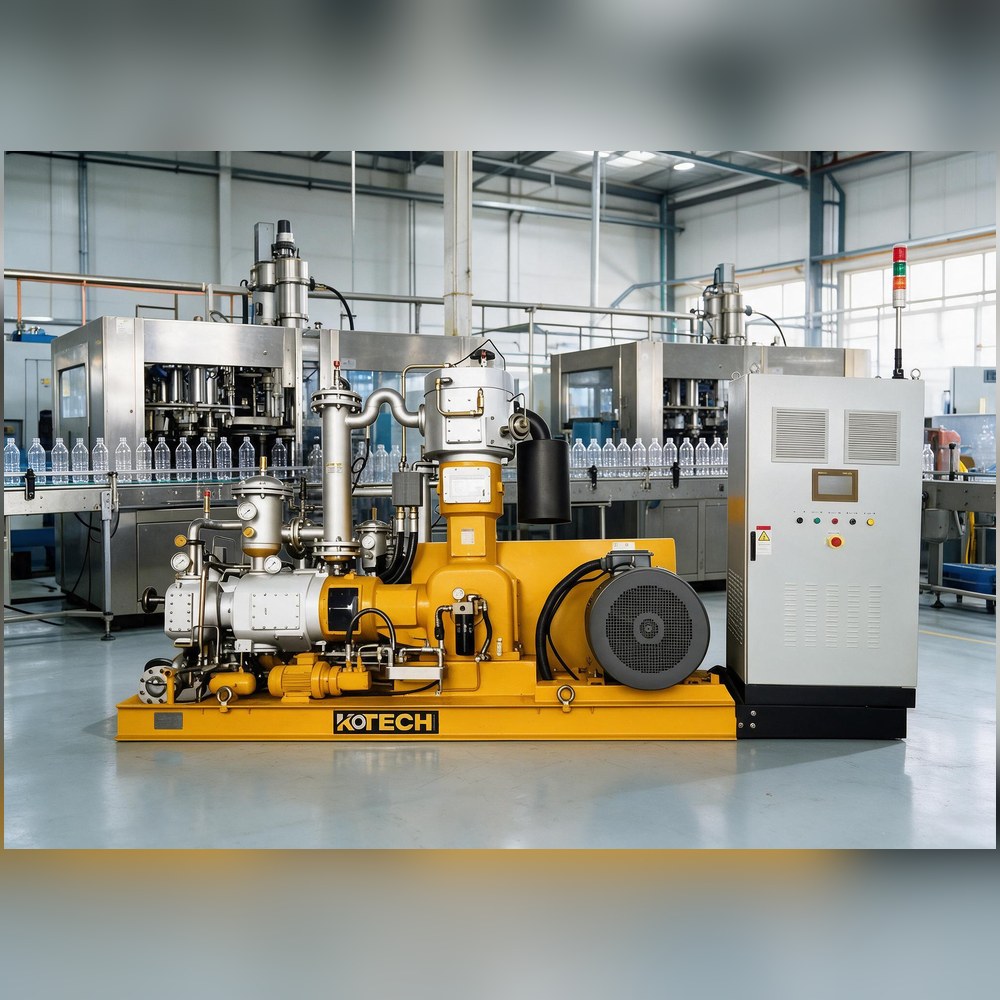
Las dos presiones del aire comprimido en una planta de PET
Una máquina moderna de moldeo por soplado y estirado utiliza aire a dos presiones distintas. El aire a alta presión, normalmente entre 35 y 40 bar, realiza el golpe final, forzando la preforma calentada contra el molde enfriado para fijar la forma de la botella, el acabado del cuello y las propiedades mecánicas. El aire previo al soplado, de aproximadamente 8 a 12 bar, inicia el estiramiento suavemente para que el material se distribuya uniformemente antes de que la alta presión se haga cargo; El mismo cabezal de baja presión a menudo alimenta transportadores, actuadores, equipos del lado del enfriador y servicios de taller. Intentar producir ambos con una máquina de 40 bar desperdicia energía, porque comprimir todo el aire de la planta a alta presión y luego reducir la mayor parte desecha el trabajo de compresión.
El diseño eficiente separa las tareas: un compresor de tornillo rotativo sin aceite o con inyección de aceite y un secador suministra el cabezal de baja presión, mientras que un compresor de alta presión sin aceite exclusivo carga un receptor de alta presión y alimenta la sopladora, a veces con su propio amortiguador del tamaño de los fuertes pulsos de aire del ciclo de moldeo. Las tuberías de alta presión, la filtración y el punto de rocío del aire seco se especifican por separado, porque la humedad y las partículas aparecen como rayas, manchas o botellas rechazadas incluso cuando la presión es la correcta. Comprender esta división es el primer paso para dimensionar correctamente la máquina de alta presión.
- Golpe final: alrededor de 35 a 40 bar, la fuerza de conformación que determina la geometría de la botella.
- Pre-soplado y servicio: alrededor de 8 a 12 bar, suministrado mejor mediante un tornillo giratorio independiente.
- Los receptores de alta presión amortiguan la demanda pulsada del ciclo de moldeo.
- El aire seco, libre de aceite y filtrado a alta presión protege las botellas y los moldes que entran en contacto con los alimentos.
Por qué es importante la compresión de alta presión sin aceite
El aire soplado entra en contacto con toda la superficie interior de cada botella en el momento en que se forma, por lo que la calidad del aire comprimido es una cuestión de seguridad alimentaria más que un detalle de mantenimiento. La compresión por inyección de aceite seguida de filtración puede alcanzar un contenido de aceite muy bajo, pero la protección depende completamente de elementos filtrantes que deben ser monitoreados, reemplazados y nunca omitidos; cualquier falla envía aerosoles de hidrocarburos a botellas y moldes. Un compresor de alta presión sin aceite elimina el aceite de los cilindros de compresión por diseño, produce aire ISO 8573-1 Clase 0 en la fuente y elimina un modo de falla del plan de calidad; los mismos reguladores lógicos y propietarios de marcas se aplican a los envases en contacto con alimentos.
Los compresores de pistón siguen siendo una respuesta estándar a las presiones de PET. La compresión alternativa maneja de 30 a 40 bar de manera eficiente en cilindros de múltiples etapas con enfriamiento entre etapas, y los diseños de pistón sin aceite utilizan cilindros no lubricados con piezas de desgaste autolubricantes y piezas distanciadoras que mantienen el aceite del cárter alejado del gas comprimido. Para las plantas que ejecutan un número definido de sopladoras con una producción constante, una estación de alta presión de pistón estacionaria sin aceite ofrece un servicio simple, tolerancia del ciclo pulsado y una clara calificación de Clase 0, a un costo de capital muy por debajo de alternativas exóticas. Debe combinarse con un volumen de receptor adecuado para que la máquina funcione con un ciclo de trabajo sensato en lugar de perseguir cada pulso de golpe directamente.
Dimensionado de la estación de alta presión de la sopladora
Se parte de las especificaciones de la máquina en lugar de un recuento genérico de botellas: el fabricante de la sopladora publica el consumo de aire a alta presión en litros o metros cúbicos normales por botella o por hora para cada cavidad y formato de botella. Multiplique por las cavidades, la velocidad del ciclo y la eficiencia de la línea para obtener un flujo promedio de alta presión, luego agregue fugas, purga, margen de caída de presión sobre el cabezal de alta presión y un margen de crecimiento para futuras cavidades o contenedores más grandes. El flujo instantáneo máximo es manejado por el almacenamiento del receptor, mientras que el compresor está dimensionado para la demanda promedio más recarga; un receptor de tamaño insuficiente provoca caídas de presión durante una ráfaga de golpes, que aparecen como botellas mal formadas, mientras que un compresor de gran tamaño tiene ciclos cortos y se desgasta prematuramente.
La selección de presión debe coincidir con el producto. La mayoría de las botellas de agua, refrescos carbonatados y aceites comestibles soplan entre 35 y 40 bar, lo que apunta a un compresor de 40 bar; Las botellas más ligeras y los procesos especiales pueden funcionar a entre 25 y 30 bar donde el moldeador las soporta, y seleccionar una máquina de 25 o 30 bar para trabajos con presión realmente más baja ahorra energía en comparación con especificar siempre 40 bar. Los requisitos de refrigeración, ventilación y cimentación aumentan considerablemente con la energía, y las estaciones de alta presión necesitan una gestión de condensado dedicada y una certificación de aire libre de aceite. Por último, planifique la redundancia para las líneas continuas: un pequeño receptor de buffer más una máquina de respaldo o un contrato de servicio con respuesta rápida protege una línea de llenado que no puede esperar días para recibir una pieza.
Especificaciones reales del pistón de alta presión sin aceite KOTECH KHW
Cifras actuales de fábrica de la página de productos KOTECH; La línea KHW cubre una compresión de pistón sin aceite de 25 a 40 bar para PET y tareas similares de alta presión.
El flujo y la potencia aumentan juntos mientras que la presión se fija según el modelo, así que elija la presión nominal que realmente utiliza la moldeadora. Un proceso de botella de 25 bar en una máquina de 40 bar desperdicia energía de compresión; por el contrario, una moldurera especificada a 40 bar no se formará correctamente en un marco de 25 bar.
Integración, tratamiento del aire y coste operativo.
La estación de alta presión se encuentra en un área de servicios exclusiva con entrada de aire limpio, buena ventilación y una base reforzada del tamaño adecuado para la carga dinámica de la máquina. El tratamiento del aire normalmente incluye postenfriamiento, un secador que proporciona un punto de rocío a presión adecuado al clima de la planta y a las especificaciones de la botella, y filtración de partículas antes del receptor de alta presión; el receptor, la tubería de distribución y los acoplamientos rápidos deben estar clasificados para la presión de trabajo con factores de seguridad y aislamiento adecuados para mantenimiento. El funcionamiento sin aceite elimina la etapa de filtrado relacionada con el aceite y su programa de reemplazo, pero los intervalos de servicio de cilindros y válvulas siguen siendo parte del plan, con repuestos reservados para los componentes de desgaste más expuestos al servicio pulsado.
La economía del ciclo de vida del PET está dominada por la energía y el tiempo de funcionamiento de la línea. La compresión de alta presión es costosa en kilovatios-hora, por lo que el diseño de dos presiones, la reparación de fugas en el cabezal de alta presión, el tamaño correcto del receptor y la presión ajustada solo a la altura de la botella y el molde requieren que todo regrese rápidamente. El aire libre de aceite también protege la marca: un solo lote contaminado, un hallazgo de una auditoría de un cliente o una interrupción de la limpieza de moldes causada por depósitos de aceite eclipsan la diferencia de precio del equipo. Los compradores de convertidores deben comparar el costo total de instalación (compresor, receptor, tratamiento, cimientos y energía proyectada) en lugar de seleccionar la máquina de alta presión únicamente por el precio de compra.
Consejos de compra
- Divida el presoplado (8 a 12 bar) y el soplado final (35 a 40 bar) en dos sistemas de compresores en lugar de reducir todo el aire de 40 bar.
- Tamaño sobre el consumo medio de aire publicado de la sopladora más recarga; Deje que el receptor maneje el pulso.
- Especifique compresión Clase 0 sin aceite porque el aire soplado entra en contacto con el contacto con los alimentos dentro de cada botella.
- Elija la presión nominal que realmente ejecuta el proceso de la botella: 25/30 bar donde sea compatible, 40 bar solo cuando sea necesario.
- Planifique el volumen del receptor, las tuberías de alta presión, el tratamiento del punto de rocío, los cimientos y el respaldo para líneas continuas.