



在 PET 瓶生产中,压缩空气既是成型力,也是与产品接触的工具:瓶坯在大约 30 至 40 巴的压力下被拉伸并吹入最终模具,同样的空气进入瓶子,很快就会盛装水、果汁、油或药品。油残留事件不仅会威胁阀门,还会污染食品接触包装、引发质量问题并损害客户信任。因此,制瓶厂指定在吹塑机附近进行无油高压压缩,通常由一个单独的低压系统提供预吹和工作空气支持。本指南介绍了双压 PET 空气系统的工作原理以及如何确定无油高压活塞压缩机的尺寸,例如适用于 25 至 40 bar 的 KOTECH KHW 系列。
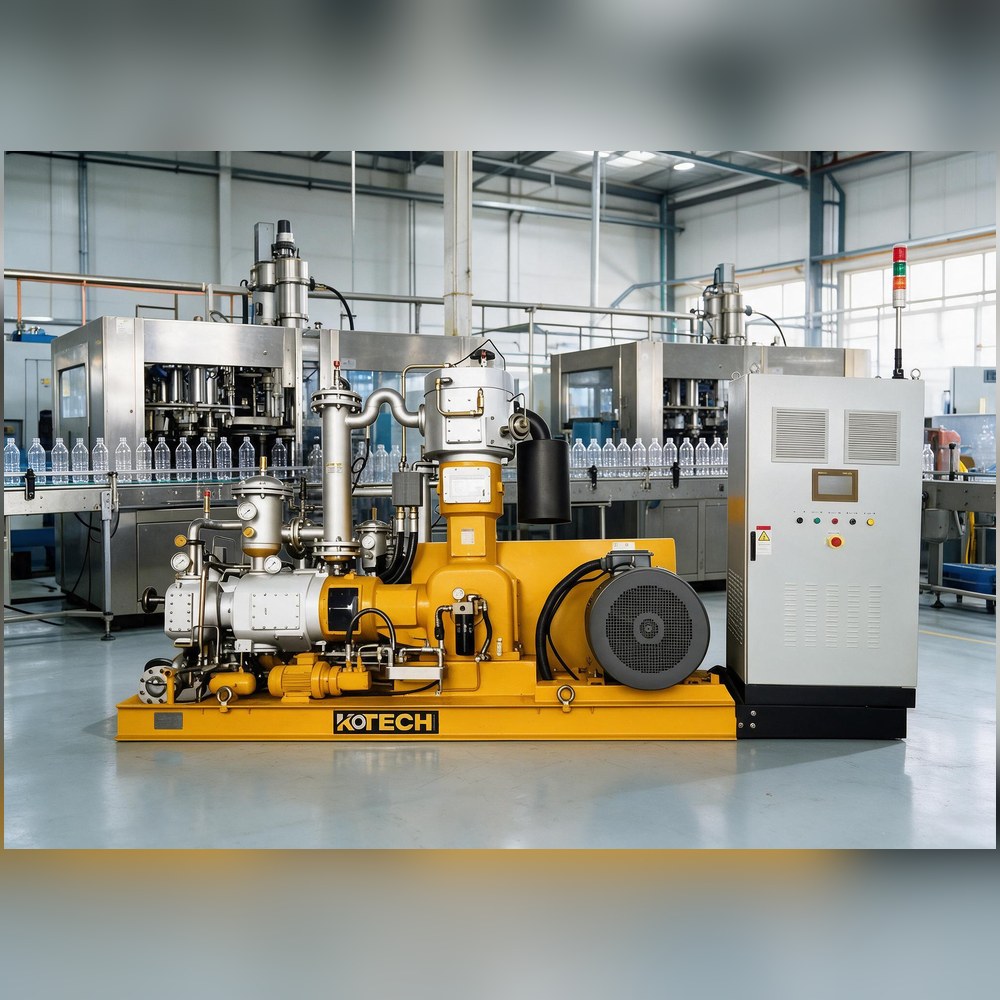
PET 设备中的两种压缩空气压力
现代拉伸吹塑机使用两种不同压力的空气。通常为 35 至 40 bar 的高压空气进行最后一击,将加热的瓶坯压向冷却的模具,以设定瓶子形状、颈部光洁度和机械性能。预吹空气的压力约为 8 至 12 bar,会轻轻地开始拉伸,以便材料在高压接管之前均匀分布;同样的低压集管通常为输送机、执行器、冷却器侧设备和车间服务供电。试图用一台 40 巴的机器生产这两种产品会浪费能源,因为将所有工厂空气压缩到高压,然后减少其中的大部分会浪费压缩功。
高效的布局将职责分开:带有干燥器的喷油或无油旋转螺杆压缩机为低压集管供电,而专用的无油高压压缩机为高压接收器充电并为吹塑机供料,有时还具有其自己的缓冲器,其大小适合成型周期的尖锐空气脉冲。高压管道、过滤和干燥空气露点是单独指定的,因为即使压力正确,水分和颗粒也会以条纹、起霜或废瓶的形式出现。了解这种分割是正确确定高压机器尺寸的第一步。
- 最终打击:约35至40巴,设定瓶子几何形状的成型力。
- 预吹和维修:约 8 至 12 bar,最好由单独的旋转螺杆提供。
- 高压接收器缓冲成型周期的脉冲需求。
- 干燥、无油、过滤的高压空气可保护食品接触的瓶子和模具。
为什么无油高压压缩很重要
每个瓶子在成型时,吹入的空气都会接触其整个内表面,因此压缩空气质量是食品安全问题,而不是维护细节。喷油压缩后进行过滤可以达到非常低的含油量,但保护完全取决于过滤元件,必须对其进行监控、更换且切勿绕过;任何故障都会将碳氢化合物气溶胶送入瓶子和模具中。无油高压压缩机通过设计从压缩气缸中去除油,从源头生产 ISO 8573-1 0 级空气,并从质量计划中消除故障模式 - 监管机构和品牌所有者在食品接触包装中应用相同的逻辑。
活塞压缩机仍然是 PET 压力的标准答案。往复压缩在具有级间冷却的多级气缸中有效地处理 30 至 40 bar 的压力,无油活塞设计使用带有自润滑磨损部件和间隔件的非润滑气缸,使曲轴箱油远离压缩气体。对于以稳定产量运行一定数量吹塑机的工厂,固定式无油活塞高压站可提供简单的服务、脉冲循环的耐受性和明确的 0 级资格故事,且资本成本远低于国外替代品。它应该与足够的接收器容量配对,以便机器以合理的占空比运行,而不是直接追逐每个吹气脉冲。
调整吹塑机高压站的尺寸
从机器规格开始,而不是通用的瓶子数量:吹塑机制造商以每瓶正常升或立方米或每小时每个腔和瓶子格式发布高压空气消耗量。乘以腔体、循环率和管线效率以获得平均高压流量,然后添加泄漏、吹扫、高压集管上的压力衰减余量以及未来腔体或更大容器的增长裕度。峰值瞬时流量由接收器存储来处理,而压缩机的大小则根据平均需求加上补给来确定;尺寸过小的接收器会在一阵冲击期间导致压力下降,看起来像成型不良的瓶子,而尺寸过大的压缩机则周期短且过早磨损。
压力选择应与产品相匹配。大多数水、碳酸饮料和食用油瓶的吹压压力为 35 至 40 bar,这意味着压缩机的压力为 40 bar;较轻的瓶子和特殊工艺可以在模塑机支持的 25 至 30 bar 压力下运行,与始终指定 40 bar 相比,选择 25 或 30 bar 的机器来实现真正的低压任务可以节省能源。冷却、通风和基础要求随着电力的增加而急剧增长,高压站需要专门的冷凝水管理和无油空气认证。最后,为连续生产线规划冗余:小型缓冲接收器加上备用机器或快速响应的服务合同可以保护灌装线,使其无需等待数天才能获得零件。
真正的KOTECH KHW无油高压活塞规格
KOTECH 产品页面上的当前工厂数据; KHW 系列涵盖 25 至 40 bar 无油活塞压缩,适用于 PET 和类似的高压任务。
流量和功率一起上升,而每个型号的压力是固定的,因此请选择成型机真正运行的压力等级。在 40 bar 的机器上进行 25 bar 的装瓶过程会浪费压缩能;相反,指定为 40 bar 的成型机将无法在 25 bar 的框架上正确成型。
集成、空气处理和运营成本
高压站位于专用公用设施区域,具有清洁的进气、良好的通风和适合机器动态负载尺寸的加固基础。空气处理通常包括后冷却、提供适合工厂气候和瓶子规格的压力露点的干燥器以及高压接收器之前的颗粒过滤;接收器、分配管道和快速接头都必须符合工作压力的额定值,并具有适当的安全系数和维护隔离。无油操作消除了与油相关的过滤级及其更换计划,但气缸和阀门的维修间隔仍然是计划的一部分,并为最容易受到脉冲负载影响的磨损部件保留了备件。
PET 的生命周期经济性主要由能源和生产线正常运行时间决定。高压压缩的耗电量昂贵(以千瓦时为单位),因此双压力布局、高压集管上的泄漏修复、正确的接收器尺寸和压力设置仅与瓶子和模具一样高,都需要快速返回。无油空气还可以保护品牌:单个受污染批次、客户审核发现或由油沉积引起的模具清洁停机使设备价格差异相形见绌。转炉买家应比较总安装成本(压缩机、接收器、处理、地基和预计能源),而不是仅根据购买价格来选择高压机器。
购买技巧
- 将预吹(8 至 12 bar)和终吹(35 至 40 bar)分成两个压缩机系统,而不是从 40 bar 减少所有空气。
- 吹塑机公布的平均空气消耗量加上补充量的尺寸;让接收器处理脉冲。
- 指定无油 0 级压缩,因为吹气会接触每个瓶子的食品接触内部。
- 选择装瓶流程实际运行的压力等级 - 支持时为 25/30 bar,仅在需要时为 40 bar。
- 规划接收器容积、高压额定管道、露点处理、连续管线的基础和备用。